Fressneigung und Kaltverschweißen
Werkzeug und Werkstück können unter hoher Flächenpressung punktuell verschweißen.

In der Umformtechnik entsteht Verschleiß weniger durch Abrieb als durch Adhäsion: Werkzeug und metallisches Werkstück neigen unter hoher Flächenpressung zum Kaltverschweißen. Keramische Werkzeuge reduzieren diese Fressneigung deutlich und liefern dadurch ruhigere Oberflächen und höhere Prozesssicherheit.
BCE Special Ceramics klärt vor dem Angebot, ob Keramik für Ihren Umformprozess sinnvoll ist – und wo Hartmetall die bessere Wahl bleibt.
Fressneigung und Verschleiß im Griff
Kaltverschweißen, adhäsiver Verschleiß, unruhige Oberflächen: die häufigsten Probleme in der Umformtechnik.
Den passenden Werkstoff finden
ZrO₂, ATZ oder Hartmetall: Entscheidungshilfe nach Umformverfahren und Belastungsart.
Machbarkeit klären
Dorn, Ziehring, Kalibrierkörper? Wir klären die Machbarkeit in einem direkten Gespräch.
Werkzeug und Werkstück können unter hoher Flächenpressung punktuell verschweißen.
Materialübertragungen stören die Oberfläche und verschlechtern die Prozesssicherheit.
Dorne, Ziehringe und Kalibrierkörper müssen hohe Drucklasten formtreu aufnehmen.
Riefen, Aufschweißungen und Materialausrisse beeinträchtigen das umgeformte Teil.
Metallische Werkzeuge benötigen häufig mehr Schmierung, um Fressen zu kontrollieren.
Nennen Sie uns Werkstückwerkstoff, Umformverfahren und Stückzahl. Wir prüfen Werkstoff, Geometrie und Fertigung.

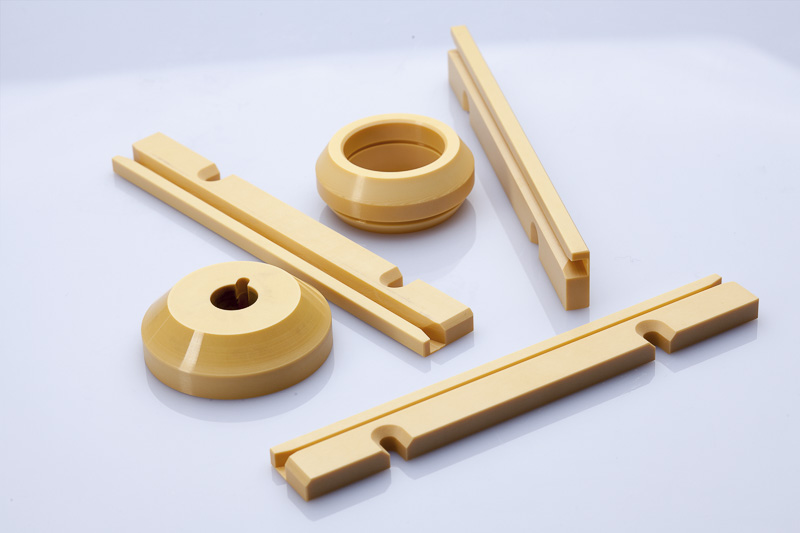
Wer Umformverfahren, Belastungsart und Werkstückwerkstoff früh klärt, vermeidet den Werkzeugbruch im ersten Hub.
bis 1.100 MPa
Biegefestigkeit Z-700E – Reserve für hochbelastete Umformwerkzeuge wie Biegebuchsen.
ca. 1.300 HV
Härte Z-700E – gehärteter Stahl liegt bei 700–800 HV.
HIP
Z-700E heißisostatisch nachverdichtet – höhere Dichte und Festigkeit, etwa für Biegebuchsen.
µm-Bereich
Maß- und Formtoleranzen – entscheidend für Kalibrierkörper und Dorne.
Geringe Adhäsion
Zu Metallen – unterbricht das Kaltverschweißen zwischen Werkzeug und Werkstück.
Das hängt vom Umformverfahren ab. Schicken Sie uns Ihre Zeichnung oder beschreiben Sie den Prozess. Wir melden uns mit einer klaren Einschätzung.
Antworten auf typische Fragen zu Fressneigung, Hartmetall, Werkstoffwahl und Machbarkeit keramischer Umformwerkzeuge.
Lohnt sich Keramik gegenüber Hartmetall in der Umformtechnik?
Nicht immer über die Standzeit. Keramik erreicht nicht zwingend eine längere Standzeit als Hartmetall, punktet aber bei Fressneigung, Oberflächengüte und Prozesssicherheit und senkt den Schmierstoffbedarf. Bei schlag- und zugbelasteten Werkzeugen bleibt Hartmetall oft überlegen. Entscheidend ist das konkrete Umformverfahren.
Verschweißt ein Keramikwerkzeug mit dem metallischen Werkstück?
Nein. Keramik hat durch ihre nichtmetallische Bindungsart eine geringe Adhäsion zu Stahl und NE-Metallen. Anders als bei Werkzeugen aus Stahl oder Hartmetall kommt es deutlich seltener zum Kaltverschweißen zwischen Werkzeug und Werkstück. Genau dieser Effekt sorgt für ruhigere Oberflächen am umgeformten Teil und einen geringeren Schmierstoffbedarf.
Wie lässt sich Kaltverschweißen (Galling) beim Umformen vermeiden?
Kaltverschweißen entsteht, wenn Werkzeug und metallisches Werkstück unter hoher Flächenpressung punktuell verschweißen und beim Trennen Material aus der Oberfläche reißen. Ein keramisches Werkzeug unterbricht diesen Mechanismus, weil Keramik nicht mit dem Metall verschweißt. Ergänzend lassen sich Schmierung und Prozessparameter auf die veränderten Reibungsverhältnisse abstimmen.
Welcher Keramikwerkstoff eignet sich für Umformwerkzeuge?
Meist ZrO₂ oder ATZ, ein Mischoxid auf ZrO₂-Basis wie Z-700E, wegen der Kombination aus Festigkeit und Zähigkeit. Al₂O₃ eignet sich nur für moderat belastete Führungs- und Verschleißteile. Die endgültige Wahl hängt von Verfahren, Werkstückwerkstoff und Belastungsart ab.
Muss ich Schmierung oder Prozessparameter anpassen?
Häufig ja. Die Reibungsverhältnisse zwischen Keramik und Metall unterscheiden sich von Stahl- oder Hartmetallwerkzeugen. Schmierstoff und Prozessparameter müssen oft angepasst werden, um das Potenzial der Keramik auszuschöpfen.
Wie läuft eine Anfrage für ein Umformwerkzeug bei BCE Special Ceramics ab?
Sie nennen uns Umformverfahren, Werkstückwerkstoff, Belastungsart und Stückzahl, idealerweise mit Zeichnung. Im Rahmen der Machbarkeitsanalyse prüfen wir, ob die Geometrie keramikgerecht ausgelegt ist, empfehlen den Werkstoff und benennen die kritischen Stellen im Prozess. Das Angebot folgt erst, wenn diese Punkte geklärt sind.
Wir sagen Ihnen, ob Keramik die richtige Wahl ist – und wenn ja, ob ZrO₂, ATZ oder ein anderer Werkstoff sinnvoll ist.